Artykuł sponsorowany
Moment dokręcenia połączeń w regałach — kiedy trzeba go sprawdzać i wpisać do protokołu
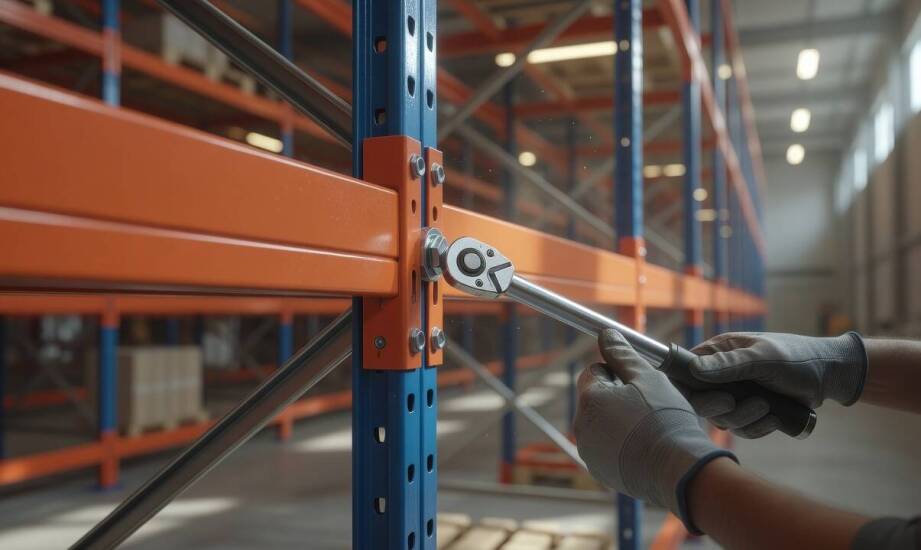
Odbiór techniczny regałów magazynowych nierzadko ogranicza się do powierzchownej oceny wizualnej konstrukcji oraz sprawdzenia, czy poszczególne elementy nie wykazują wyczuwalnego luzu. Takie podejście stanowi poważny błąd metodologiczny podczas oddawania obiektu. Brak widocznego luzu w połączeniach nie dowodzi poprawnego skręcenia ramy ani osiągnięcia wymaganego momentu dokręcenia. Kontrola złącz śrubowych oraz kotwiących należy do absolutnie obowiązkowych czynności weryfikacyjnych przy przekazywaniu nowej instalacji do użytkowania. Właściwie napięte złącza gwarantują zachowanie sztywności całego układu i decydują o długoterminowym bezpieczeństwie pracy wózkiem widłowym. Pobieżna ocena stwarza ryzyko przeoczenia ukrytych wad, które ujawniają się dopiero pod pełnym obciążeniem paletowym. Konstrukcje wysokiego składowania podlegają ciągłym naprężeniom, dlatego precyzja na etapie oddania warunkuje bezawaryjną eksploatację.
Przeczytaj również: Jak wybrać odpowiednie rusztowania dla Twojego projektu w Legnicy?
Znaczenie kolejności prac i kontrola po montażu regałów
Jakość każdego węzła konstrukcyjnego zależy od rygorystycznego zachowania kolejności dokręcania oraz powtarzalności pracy montera. W przypadku systemów składowania nie stosuje się ogólnych norm wykonania konstrukcji stalowych, takich jak wytyczne dla hal czy mostów. Prawidłowe skręcanie regałów magazynowych opiera się bezpośrednio na instrukcjach danego producenta oraz na specjalistycznych normach branżowych. Podstawę do oceny stanowią dokumenty z grupy PN-EN, między innymi PN-EN 15512 określająca zasady projektowania i tolerancje oraz PN-EN 15620 dotycząca bezpiecznej eksploatacji. Ze względu na zmienną grubość profili i różną klasę wytrzymałości łączników, producent systemu zawsze definiuje konkretną wartość docelową momentu siły dla danych śrub.
Przeczytaj również: Serwis i konserwacja systemów fotowoltaicznych - co warto wiedzieć?
Odpowiednia sekwencja działań zakłada krzyżowe lub liniowe dokręcanie elementów. Taki wzorzec pracy zapewnia równomierne sprężenie materiału i skutecznie minimalizuje ryzyko powstawania trwałych odkształceń w profilach nośnych. Zespoły techniczne weryfikują pionowość ram i poprawność kotwienia do posadzki przed przejściem do budowy wyższych kondygnacji regału. Bieżąca kontrola dokręcenia wszystkich punktów styku na danym poziomie zapobiega przenoszeniu niepożądanych naprężeń na górne partie zabudowy. Skrupulatna powtarzalność procedury umożliwia ostateczne wpisanie potwierdzonych wartości do dokumentacji. Zebrane wyniki stanowią niezbędny punkt odniesienia dla inspektorów podczas późniejszych przeglądów okresowych.
Przeczytaj również: Jak przebiega izolacja pianą PUR?
Objawy niedostatecznego napięcia złącz i zawartość protokołu
Niedostateczne siły w obrębie złącz ujawniają się poprzez szereg charakterystycznych symptomów widocznych w trakcie audytu. Najczęstszym sygnałem ostrzegawczym jest nierówne przyleganie łączonych profili oraz mikroruchy pod wpływem nacisku. Niewłaściwe parametry siły naciągu powodują również mierzalne odchylenia geometrii całej ramy nośnej, przekraczające dopuszczalne wartości brzegowe. Podczas szczegółowych oględzin można zaobserwować łuszczenie się powłoki lakierniczej na stykach ram z belkami. Zjawisko to bezpośrednio dowodzi ciągłej pracy niedokręconego materiału.
Weryfikacja węzłów wymaga sporządzenia rzetelnej dokumentacji powykonawczej. W protokole odbioru technicznego zapisuje się dokładną wartość zastosowanego momentu siły dla każdego typu połączenia. Taki dokument musi zawierać informacje o rodzaju użytego narzędzia pomiarowego, dacie jego kalibracji oraz ewentualnych odstępstwach od pierwotnych założeń projektowych. Ekipa montażowa wpisuje tam nazwę zainstalowanego systemu, parametry kotew rozporowych oraz listę osób odpowiedzialnych za poszczególne etapy budowy. Firma Bmatic z Wrocławia realizuje usługi budowy systemów wysokiego składowania i opiera swoje procedury właśnie na skrupulatnym raportowaniu sił dokręcania. Zgodnie z wytycznymi normy PN-EN 15635, tak przygotowany protokół odbioru instalacji stanowi jedyną wiarygodną bazę do planowania cyklicznych przeglądów eksperckich. Zgromadzenie kompletnych danych pomiarowych ułatwia rzeczoznawcom późniejszą weryfikację stanu technicznego infrastruktury logistycznej.
Decyzje po weryfikacji momentu siły w konstrukcji
Uzyskanie w pełni pozytywnego wyniku podczas pomiarów kluczem dynamometrycznym stanowi główny warunek dopuszczenia magazynu do pracy. Potwierdzenie poprawnego napięcia śrub uprawnia do rozpoczęcia bezpiecznego użytkowania tylko w sytuacji, gdy wszystkie zarejestrowane wartości mieszczą się w wąskich tolerancjach narzuconych przez konstruktora. Całkowity brak odchyleń w pionowaniu ram i wyeliminowanie luzów daje zarządcy obiektu gwarancję stabilnego składowania jednostek ładunkowych o dużej masie.
W razie wykrycia choćby niewielkich rozbieżności w sile dokręcenia niezbędne jest natychmiastowe przywrócenie rygorystycznych parametrów technicznych systemu. Zmusza to wykonawcę do powrotu na etap regulacji i ponownego naprężenia zakwestionowanych węzłów. Każda wdrożona poprawka montażowa pociąga za sobą konieczność powtórnej kalibracji i zmierzenia momentu obrotowego na danej śrubie. Dopiero ostateczne udokumentowanie skorygowanych wyników w załączniku do protokołu zamyka proces instalacyjny regału. Rzetelne podejście do sił łączących uwalnia system od naprężeń wewnętrznych. Taka praktyka przedłuża żywotność instalacji i znacząco obniża koszty przyszłego serwisowania.
Kategorie artykułów
Polecane artykuły

Jak dowóz sprzętu przez firmę dźwigi tychy usprawnia realizację projektu?
Transport sprzętu odgrywa kluczową rolę w projektach budowlanych, wpływając na efektywność realizacji. Odpowiedni dowóz dźwigów do Tychów zapewnia terminowość i jakość prac, co jest istotne dla sukcesu przedsięwzięcia. Warto zwrócić uwagę na znaczenie transportu w kontekście wynajmu dźwigów oraz kor

Efektywność energetyczna a wybór systemu rekuperacji
Efektywność energetyczna odgrywa istotną rolę w nowoczesnym budownictwie, gdzie systemy rekuperacji stają się niezbędne. Dzięki nim można znacznie obniżyć koszty ogrzewania oraz poprawić jakość powietrza. W artykule przyjrzymy się temu, jak odpowiedni wybór wentylacji mechanicznej wpływa na oszczędn